

Podstawowy proces produkcji cynkowanych ogniowo płyt jarzmowych-ogniowo opiera się na „obróbce podłoża → wstępnej obróbce powierzchni →-cynkowaniu ogniowym →-obróbce końcowej → kontroli i wysyłce”. Każdy etap wymaga ścisłej kontroli precyzji, czystości i jakości powłoki, aby zapewnić właściwości mechaniczne, odporność na korozję i kompatybilność płytek łączących. Konkretne kroki są następujące:
Wybór podłoża: W oparciu o poziom napięcia (110kV/220kV/500kV/UHV) i obciążenie znamionowe płyty łączącej, wybierz płyty lub odkuwki ze stali niskostopowej o wysokiej wytrzymałości, które spełniają normy takie jak GB/T 700 (Q235) i GB/T 1591 (Q345), aby zapewnić, że wytrzymałość na rozciąganie i ścinanie samego podłoża spełnia normy (unikając późniejszego pękania z powodu defektów w podłoże).
Cięcie materiału: za pomocą cięcia płomieniowego CNC, cięcia plazmowego lub cięcia laserowego płyta stalowa jest cięta na półfabrykaty zgodnie z kształtem (prostokątny, trójkątny, w kształcie litery Y- itp.) z rysunków projektowych płyty łączącej. Kluczowe wymagania: Krawędzie tnące muszą być płaskie, wolne od zadziorów, pęknięć i pozostałości tlenków, a błąd wymiarowy musi być kontrolowany w granicach ±1 mm (w celu zapewnienia dokładności późniejszej obróbki).
Tłoczenie: W przypadku grubych płyt lub typów o wysokich wymaganiach dotyczących naprężeń, półfabrykaty po cięciu należy umieścić w prasie kuźniczej lub prasie tłoczącej i uformować przez kucie matrycowe w celu udoskonalenia wewnętrznych ziaren metalu i poprawy ogólnej wytrzymałości.
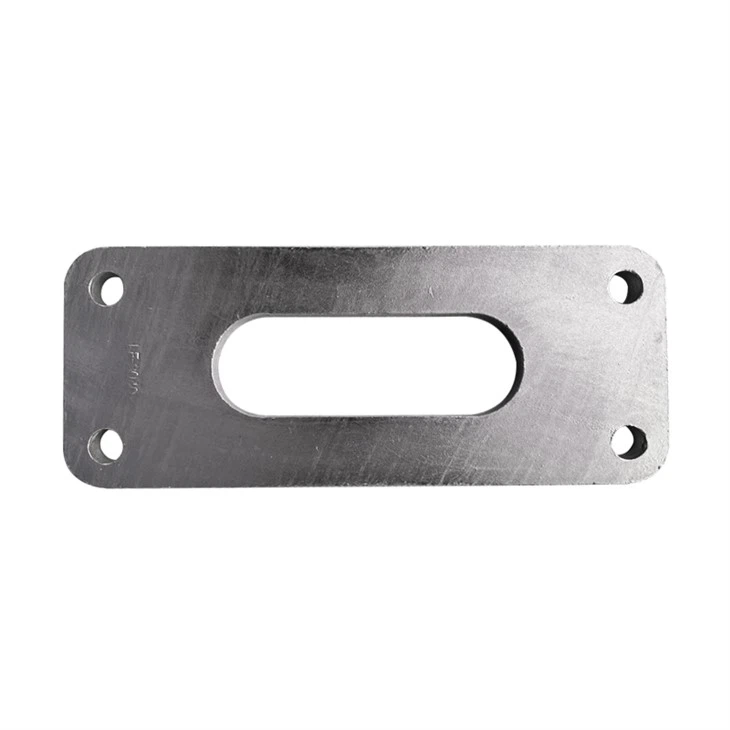
Obróbka otworów: przy użyciu wiertarek CNC lub centrów obróbczych otwory na śruby, otwory do zawieszania i inne powierzchnie łączące ocynkowanych ogniowo płyt jarzmowych są precyzyjnie obrabiane zgodnie z rysunkami. Tolerancja średnicy otworu jest kontrolowana w klasie H12 (± 0,15 mm), a błąd rozstawu otworów jest mniejszy lub równy ± 0,5 mm, aby zapewnić dokładne dopasowanie do śrub izolatorów, zacisków i innego sprzętu. Krawędzie otworów są zaokrąglone (R większe lub równe 2 mm), aby uniknąć koncentracji naprężeń spowodowanych ostrymi krawędziami i zapobiec tworzeniu się powłoki podczas cynkowania.
Szlifowanie krawędzi: Przeszlifuj wycięte krawędzie, otwory i powierzchnie płyty łączącej za pomocą tarczy szlifierskiej lub polerki, aby usunąć zadziory, wypływki i ślady obróbki; zmienić kształt i skorygować zdeformowane części, aby upewnić się, że błąd płaskości płyty łączącej jest mniejszy lub równy 2 mm/m.
Odtłuszczanie alkaliczne: Zanurz płytkę łączącą w alkalicznym zbiorniku odtłuszczającym w temperaturze 60-80 stopni na 10-20 minut, aby usunąć olej powierzchniowy, płyn obróbkowy i pył; dokładnie spłucz czystą wodą, aby nie pozostały żadne pozostałości oleju. Trawienie w celu usunięcia rdzy: Zanurz odtłuszczoną płytkę łączącą w zbiorniku trawiącym 15-20% kwasem solnym na 15-30 minut, aby usunąć powierzchniową zgorzelinę tlenkową, rdzę i toczącą się warstwę tlenku; Podczas trawienia należy regularnie mieszać, aby uniknąć niepełnego usunięcia rdzy w niektórych obszarach.
Obróbka topnikiem: Umieścić przepłukaną płytkę w kąpieli topnikowej o temperaturze 70-80 stopni i zanurzyć na 3-5 minut, aby utworzyć jednolitą warstwę topnika na powierzchni. Folia ta może izolować powietrze i zapobiegać wtórnemu utlenianiu podłoża; zmniejsza także napięcie powierzchniowe cieczy cynkowej, dzięki czemu ciecz cynkowa równomiernie pokrywa powierzchnię podłoża.
Cynkowanie zanurzeniowe: Za pomocą specjalnego wieszaka umieść wysuszoną płytkę łączącą pionowo w cieczy cynkowej i zanurz ją na 3-5 minut, aby ciecz cynkowa całkowicie zwilżyła powierzchnię podłoża i utworzyła związaną metalurgicznie warstwę stopu cynku-żelaza + warstwę czystego cynku. Jest to również najważniejszy proces w przypadku cynkowanych ogniowo płyt jarzmowych.
Kontrolowane chłodzenie cynku: płytki-zanurzone w cynku są powoli podnoszone z cieczy cynkowej, a nadmiar cieczy cynkowej na powierzchni jest zdmuchiwany za pomocą wibrującego wieszaka lub noża powietrznego, aby kontrolować grubość powłoki. następnie umieszcza się je w zbiorniku wody chłodzącej w celu szybkiego schłodzenia, co uszlachetnia kryształy powłoki oraz poprawia twardość i odporność na zużycie;
Czyszczenie i polerowanie: po schłodzeniu użyj szczotki drucianej lub tarczy szlifierskiej, aby oczyścić guzki cynku, blizny po cynku i ślady mocowania na powierzchni-cynkowanych ogniowo płyt jarzma, aby zapewnić gładką powierzchnię; przeprowadzić wtórne czyszczenie otworów, aby zapobiec gromadzeniu się powłoki mającej wpływ na wkładanie śrub.




